


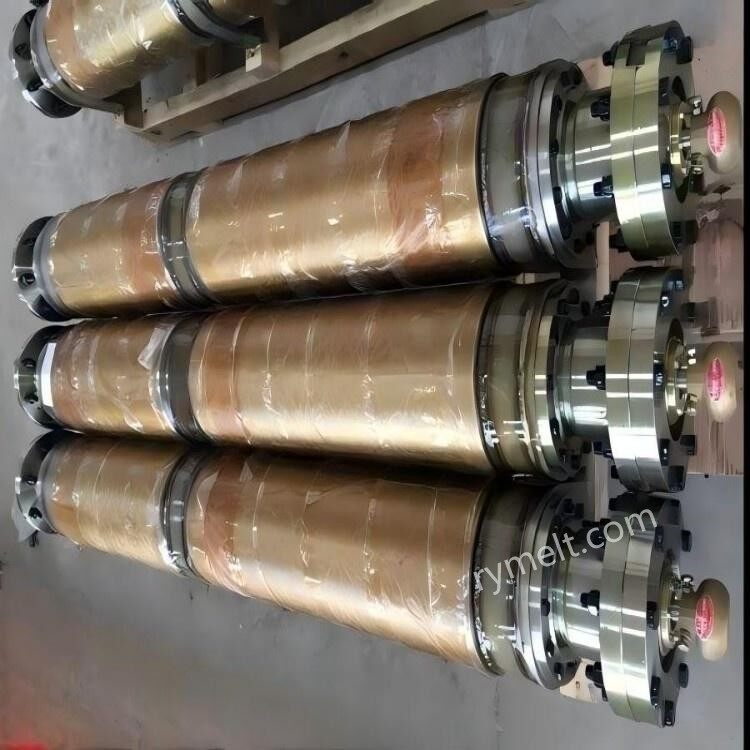
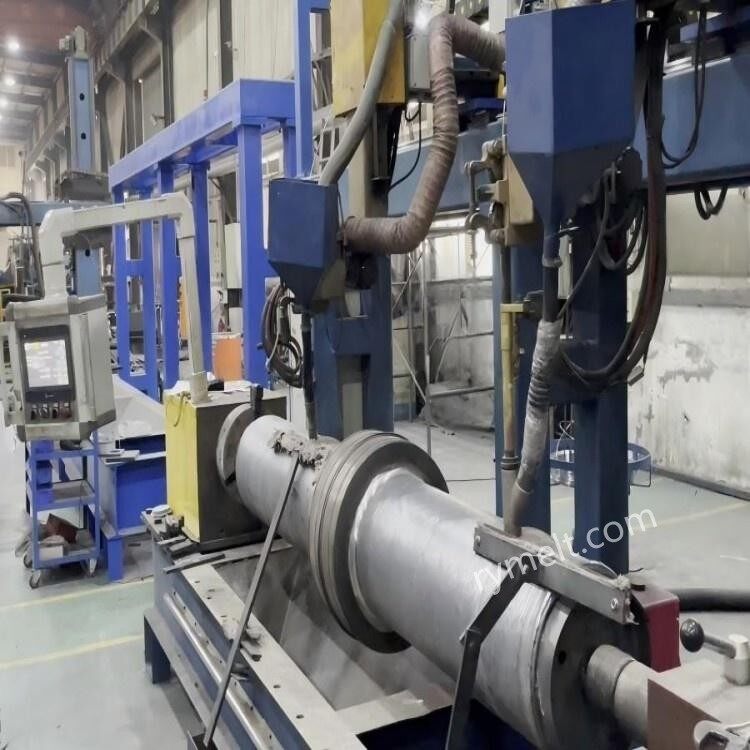
Glavna tehnologija navarivanja
1. Plazma prijenosno lučno zavarivanje (PTA)
Značajke: nizak unos topline (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: struja 80-200A, brzina dodavanja praha 30-100 g/min, debljina sloja 1-3 mm.
Primjena: Tanko{0}}popravak sloja ili visoko{1}}precizno ojačavanje površine.
2. Zavarivanje pod praškom (SAW)
Karakteristike: Visoka učinkovitost (brzina taloženja veća ili jednaka 15 kg/h), pogodno za popravke velikih-površina.
Parametri: struja 400-800A, napon 30-40V, promjer žice 3,2-4,0 mm.
Primjena: Cjelokupna obloga tijela valjka, kao što je valjak za kontinuirano lijevanje gredica.
3. Lasersko oblaganje
Karakteristike: Stopa razrjeđivanja<3%, small heat-affected zone, but high equipment cost.
Parametri: Snaga lasera 2-6 kW, brzina skeniranja 0,5-2 m/min.
Primjena: precizni popravak valjaka visoke vrijednosti.
Tipični scenariji primjene
1. Valjak ventilatorskog dijela stroja za kontinuirano lijevanje
Poteškoća: Podložno trbušnoj sili trupca za lijevanje (do 200 kN/m²) i toplinskom naprezanju (800-1200 stupnjeva).
Rješenje: Više{0}}slojno navarivanje s volfram karbidom + kobalt{2}}legura, površinska tvrdoća veća ili jednaka HRC58.
2. Valjci za savijanje/ravnanje
Težina: Zamorne pukotine uslijed dinamičkog opterećenja.
Rješenje: prijelazni sloj legure na bazi-nikla + sloj-otporan na habanje-na bazi željeza, vrijeme ciklusa zamora topline do 10⁶ puta.
3.bakreni potporni valjak kalupa
Poteškoća: Korozija rashladne vode i mehaničko trošenje se nadovežu.
Rješenje: Lasersko oblaganje od Inconela 625, potencijal otpornosti na udubljenje povećan na +200 mV (SCE).
Točke kontrole kvalitete
1. Predgrijavanje i međuslojna temperatura
Temperatura predgrijavanja: 150-300 stupnjeva (prilagođeno prema ugljikovom ekvivalentu osnovnog materijala).
Kontrola temperature međusloja: Manje od ili jednako 150 stupnjeva kako bi se spriječilo toplinsko pucanje.
2. Ne-destruktivno ispitivanje
Ultrazvučno ispitivanje (UT): otkrijte nedostatke u spoju između sloja obloge i podloge (osjetljivost Φ1 mm ekvivalent).
Ispitivanje penetracije (PT): otkrijte površinske mikro{0}}pukotine (preciznost detekcije 0,01 mm).
3. Upravljanje rezidualnim stresom
Toplinska obrada nakon-zavarivanja: kaljenje na 550-600 stupnjeva, zadržavanje 2-4 sata kako bi se uklonilo više od 80% naprezanja.
Sačmarenje: površinsko tlačno naprezanje se povećava na -400 MPa, povećava se otpornost na zamor.
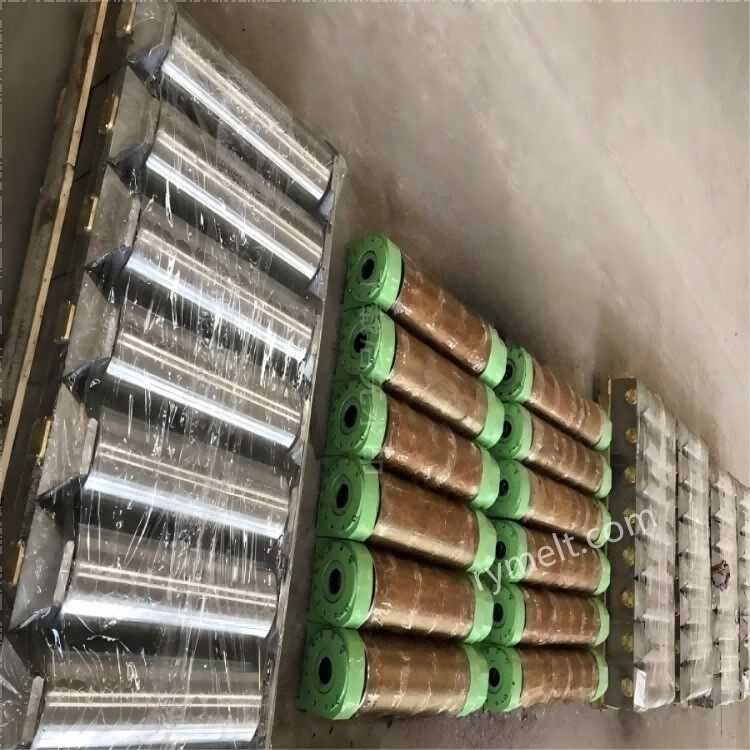
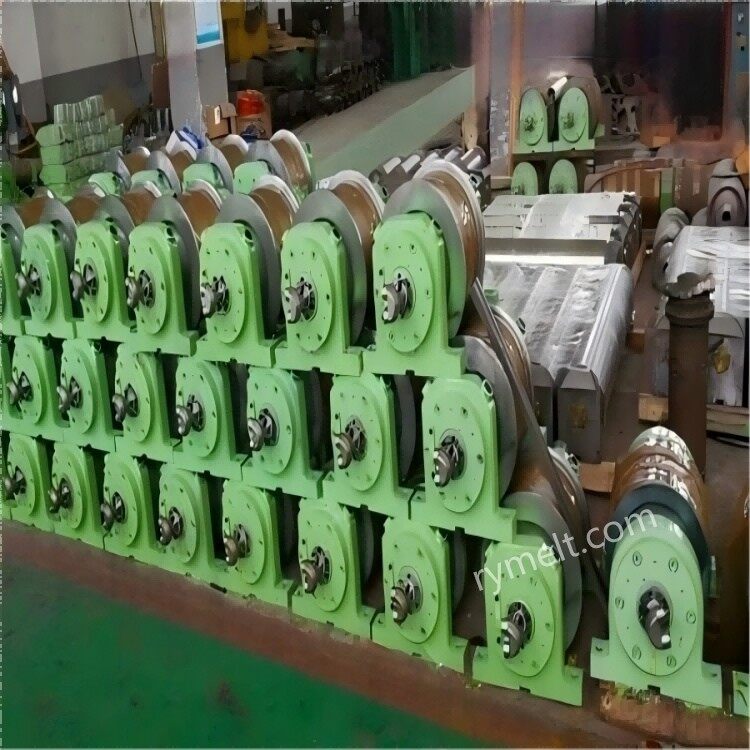
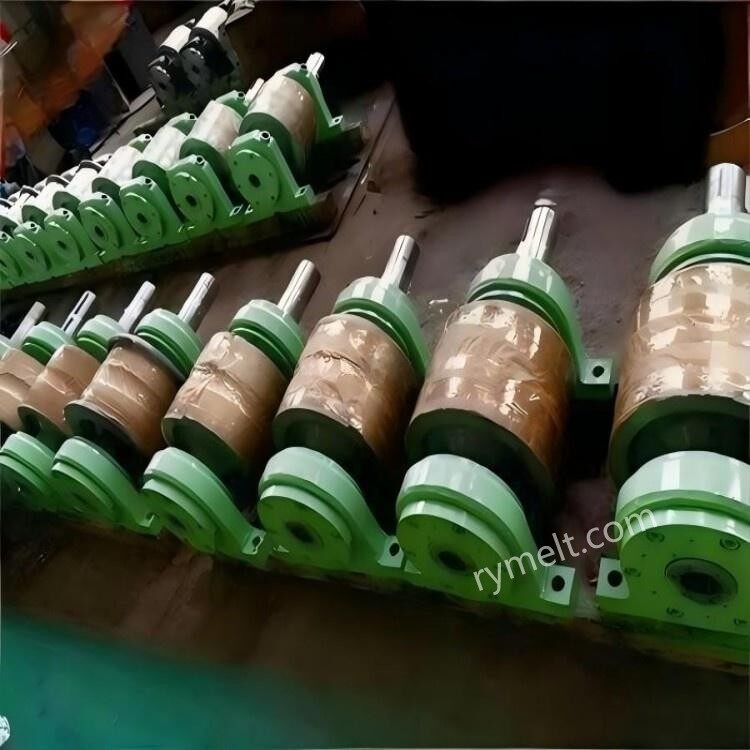
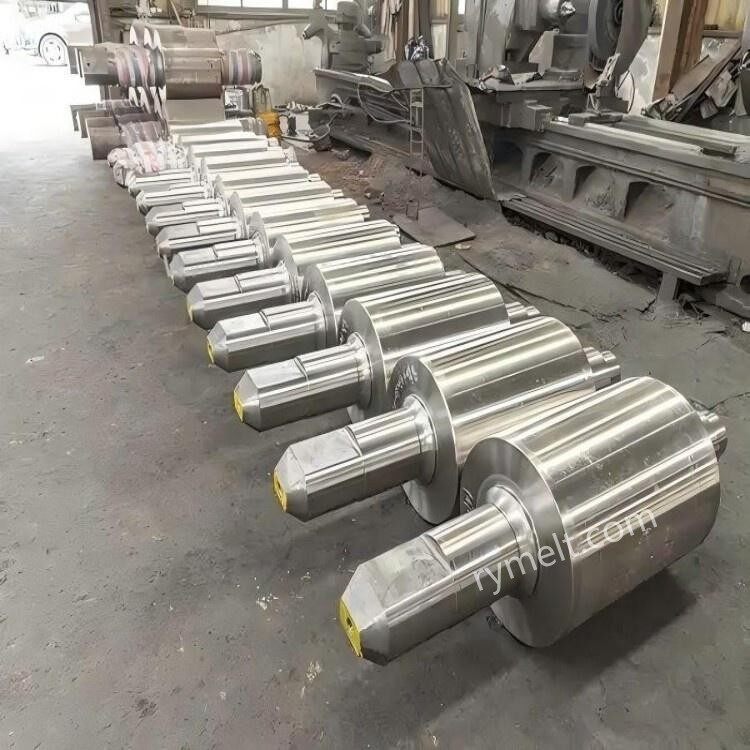
Naša tvrtka ima dugogodišnje iskustvo u proizvodnji i prodaji valjaka za navarivanje, te raspolažemo stručnim i tehničkim osobljem koje može proizvesti i preraditi prema individualnim potrebama kupaca. Gornji podaci o parametrima mogu se koristiti kao referenca, ako imate posebne potrebe, slobodno nas kontaktirajte.


