


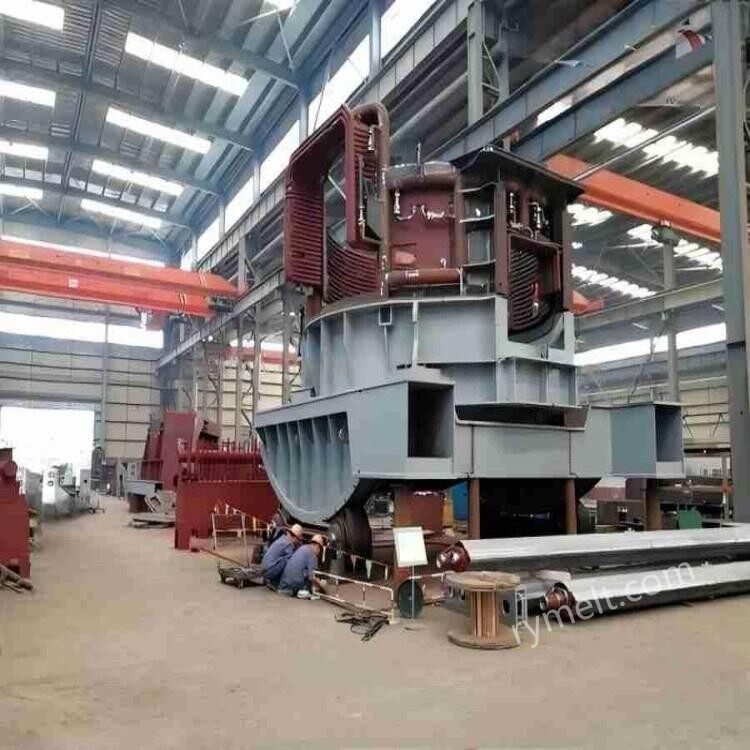
Tvrtka se prostire na površini od gotovo 70.000 četvornih metara, s površinom zgrade od 33.260 četvornih metara i površinom tvorničke zgrade od 24.051 četvornih metara. Trenutno zapošljava približno 300 djelatnika i posjeduje oko 500 kompleta specijalizirane opreme za obradu.
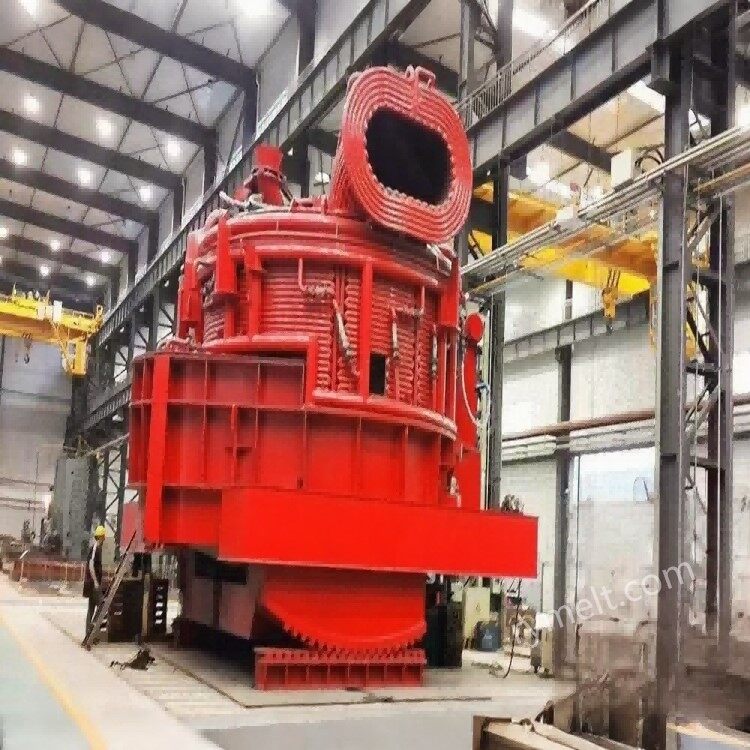
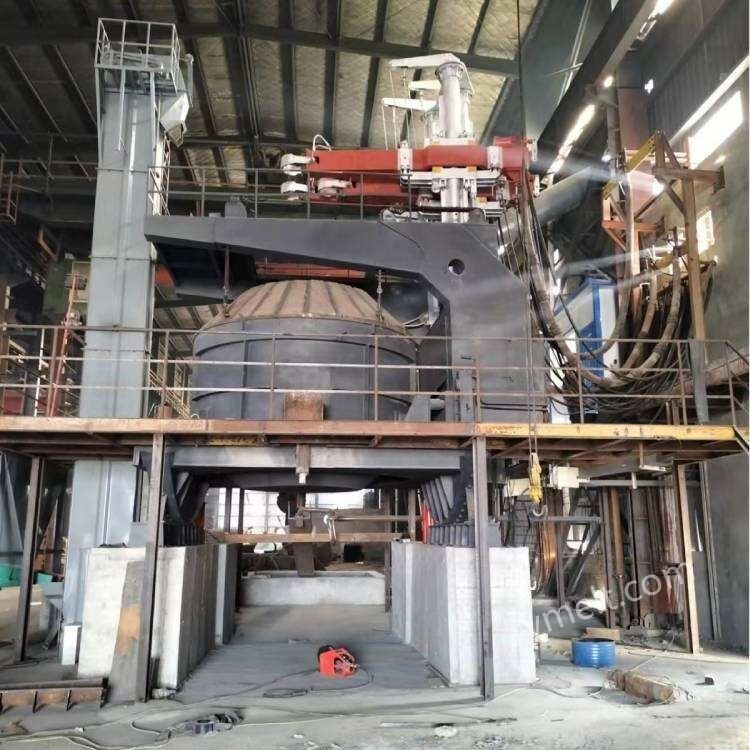
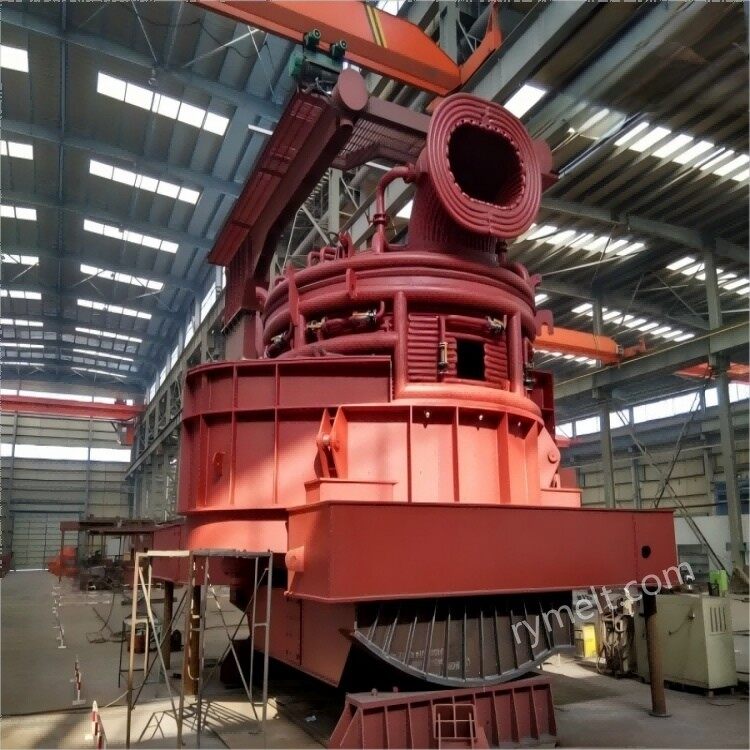
Električna lučna peć (EAF) vrsta je metalurške opreme koja koristi električnu energiju za stvaranje visokotemperaturnog luka kroz grafitne elektrode za topljenje čeličnog otpada ili izravnu redukciju željeza. To je ključna oprema moderne kratke -procesne proizvodnje čelika, posebno pogodna za proizvodnju čelika s otpadom kao glavnom sirovinom, uz uštedu energije, zaštitu okoliša i visoku fleksibilnost.

1. Princip rada
Zagrijavanje luka: visoko{0}}temperaturni luk (temperatura do 3000 stupnjeva ili više) stvara se između grafitne elektrode i naboja (otpad, itd.), a metal se topi izravno kroz toplinu luka.
Otporno zagrijavanje: Nakon formiranja rastaljenog bazena, električna struja koja prolazi kroz tekući metal stvara otpornu toplinu, koja dodatno zagrijava rastaljeni čelik.
Kemijska energetska pomoć: izgaranje kisika ili dodavanje ugljičnog praha i druge kemijske reakcije za oslobađanje topline, potpomognuto zagrijavanje.
2. Glavna struktura
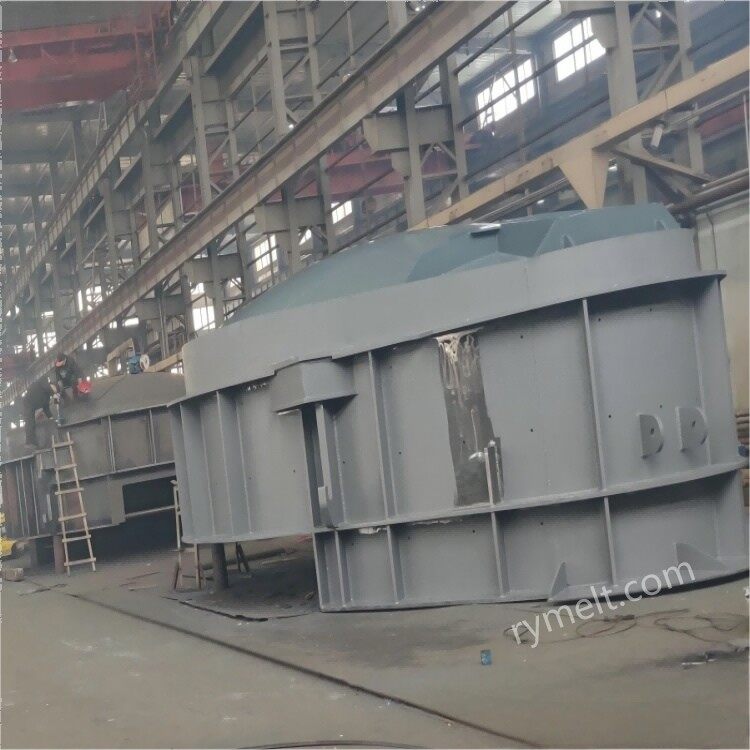
Tijelo peći: Sastoji se od čelične ljuske obložene vatrostalnim materijalom i podijeljene na dno peći, stijenku peći i poklopac peći.
Sustav elektroda: 3 podizne grafitne elektrode (tro-fazna izmjenična struja), duljina luka se kontrolira podešavanjem položaja elektrode.
Uređaj za naginjanje: nagnite prema naprijed kada se čelik ispušta, nagnite unatrag kada se ispušta troska.
Sustav za otprašivanje: Rukujte dimom i prašinom nastalim u procesu taljenja (npr. uklanjanje prašine iz vrećica ili elektrostatsko otprašivanje).
Pomoćna oprema: pištolj za kisik, uređaj za puhanje ugljičnog praha, sustav za punjenje legure itd.

3. Proces taljenja
Punjenje: otpad ili DRI se učitava kroz krov ili vrata peći.
Faza taljenja: elektrode se napajaju kako bi proizvele električni luk, a otpad se postupno topi (utrošak energije čini 60%-70% cijelog procesa).
Razdoblje oksidacije: Puhanje kisika uklanja nečistoće (npr. C, Si, P, itd.), a stvara se pjenasta troska koja pokriva luk radi poboljšanja toplinske učinkovitosti.
Razdoblje redukcije (opcionalno): dodajte leguru za podešavanje sastava, odsumporavanje, deoksidaciju.
Iz čelika: čelik se ulijeva u lonac za ulazak u proces rafiniranja.

4. Tehničke karakteristike
Fleksibilne sirovine: uglavnom otpad, može se uskladiti s rastaljenim željezom, DRI, vruće briketiranim željezom (HBI), itd.
Ušteda energije i zaštita okoliša: potrošnja energije od oko 350-400 kWh po toni čelika, emisija CO₂ smanjena za više od 60% u usporedbi s tradicionalnim procesom visoke peći - konvertor.
Brza proizvodnja: ciklus taljenja jedne peći je oko 30-60 minuta, što je prikladno za malo-serijsku i višestruku proizvodnju.
Visok stupanj automatizacije: Moderni EAF usvaja inteligentni kontrolni sustav za optimizaciju napajanja, opskrbe kisikom i punjenja.

5. Mjere zaštite okoliša
Pred-obrada otpadnog čelika: uklanjanje nečistoća kao što su ulje i obojeni metali.
Oporaba dimnih plinova: korištenje kotla za otpadnu toplinu za proizvodnju električne energije i hvatanje dioksina i drugih zagađivača.
Obrada troske: čelična troska se reciklira za građevinske materijale ili materijale za temelje cesta.

Parametri naših glavnih proizvoda
| Model | Nazivni kapacitet | Unutarnji promjer | Promjer elektrode | Transformator | Dizanje tijela peći |
| Nazivni kapacitet | Težina | ||||
| (t) | (mm) | (mm) | (kVA) | (t) | |
| HX-0,5 | 0.5 | 1600 | 150 | 600-1000 | |
| HX-1.5 | 1.5 | 2100 | 200 | 1250-2000 | |
| HX-3A | 3 | 2500 | 250 | 2200-2500 | -18 |
| HX-3B | 3 | 2700 | 250 | 2200-2500 | -20 |
| HX-5A | 5 | 3000 | 300 | 3200-4000 | -25 |
| HX-5B | 5 | 3200 | 300 | 3200-4000 | -27 |
| HX2-10 | 10 | 3500 | 350 | 5500-6300 | -44 |
| HX2-15 | 15 | 3700 | 350 | 6300-8000 | -50 |
| HX2-20 | 20 | 3900 | 400 | 9000 | -56 |
| HX2-20 | 20 | 4000 | 400 | 9000 | -63 |
| HX2-20 | 20 | 4200 | 400 | 9000-12500 | -70 |
| HX2-30 | 30 | 4300 | 400 | 15000-22000 | -75 |
| HX2-30 | 30 | 4400 | 400-450 | 15000-25000 | -78 |
| HX2-40 | 40 | 4600 | 400-450 | 15000-32000 | -92 |
| HX2-40 | 40 | 4700 | 400-450 | 18000-32000 | -95 |
| HX2-50 | 50 | 4800 | 500 | 32000-35000 | -98 |
| HX2-60 | 60 | 5000 | 500 | 35000-45000 | -115 |
| HX2-60 | 60 | 5200 | 500 | 35000-45000 | -124 |
| HX2-70 | 70 | 5400 | 500 | 32000-63000 | -132 |
| HX2-70 | 70 | 5500 | 500 | 32000-63000 | -136 |
| HX2-80 | 80 | 5600 | 500 | 32000-63000 | -140 |
| HX2-90 | 90 | 5800 | 500-600 | 50000-80000 | -164 |
| HX2-100 | 100 | 6100 | 600 | 80000-100000 | -202 |
| HX2-100 | 100 | 6400 | 600 | 80000-100000 | -217 |
| HX2-120 | 120 | 6500 | 600 | 80000-100000 | -223 |
| HX2-150 | |||||
| HX2-180 |
Napomena: 1. Metoda lijevanja čelika: Za HX2-10 i niže, to je lijevanje kroz korito; za HX2-15 i novije, to može biti ili izlijevanje u korito ili izlijevanje na dnu malo izvan središta.
2. Metoda upravljanja elektrodama: tip HX koristi motor-varijabilnu frekvenciju; Tip HX2 koristi hidrauliku plus PLC.
Naša tvrtka ima dugogodišnje iskustvo u proizvodnji i prodaji elektrolučnih peći, zauzima vodeću poziciju na kineskom tržištu, a prodaje se u Rusiji, jugoistočnoj Aziji, Africi i drugim zemljama.
Gore navedeni parametri mogu se koristiti kao referenca, ako imate bilo kakvih zahtjeva, slobodno nas kontaktirajte.


